 0571-88587247 /15325713979

新闻资讯
锂电池配套材料工厂超纯水系统怎么配?双级 RO+EDI + 抛光混床工艺选型与稳定运行要点?
发布时间:2026-10-13 阅读量:99
引言:为什么锂电制程对纯水 "零容忍"
近两年来,新能源锂电产业链扩产节奏持续加快。从正极 / 负极材料合成、极片涂布到电芯装配,制程用水的水质稳定性,已经直接影响到电池自放电率、循环寿命与批次良率。
在实际项目中,不少锂电材料制造企业曾遇到因用水波动引发的问题:极片表面微量残留离子导致自放电偏高、电芯清洗后颗粒物残留、不同批次产品性能一致性下降等。
本文由海纳环保技术团队结合多个锂电行业落地案例,系统梳理锂电池配套材料工厂高纯水系统从工艺选型、产能匹配到长期运维的完整路径,供工程、设备与生产管理人员参考。
________________________________________
一、锂电制程对超纯水的关键指标要求
锂电生产多个关键工序的用水精度,显著高于一般工业净水标准。水中微量金属离子、有机物与微粒,均可能成为影响电化学性能的潜在因素。
参考行业通行规范,锂电制程用高纯水通常需满足以下指标:

从产能配套角度看,行业内常见的配套经验为:每 1 GWh 锂电产能,约需 20–30 m³/h 的高纯水制备能力,用以覆盖正负极材料合成与水洗、水性浆料调配、铜箔 / 铝箔表面清洗、电芯装配冲洗、NMP 喷淋塔补水等场景,并需满足产线 7×24 小时连续运行的稳定性要求。
注:具体单耗与用水点数量相关,应以实际水平衡计算为准。
________________________________________
二、主流制备工艺:双级 RO + EDI + 抛光混床组合
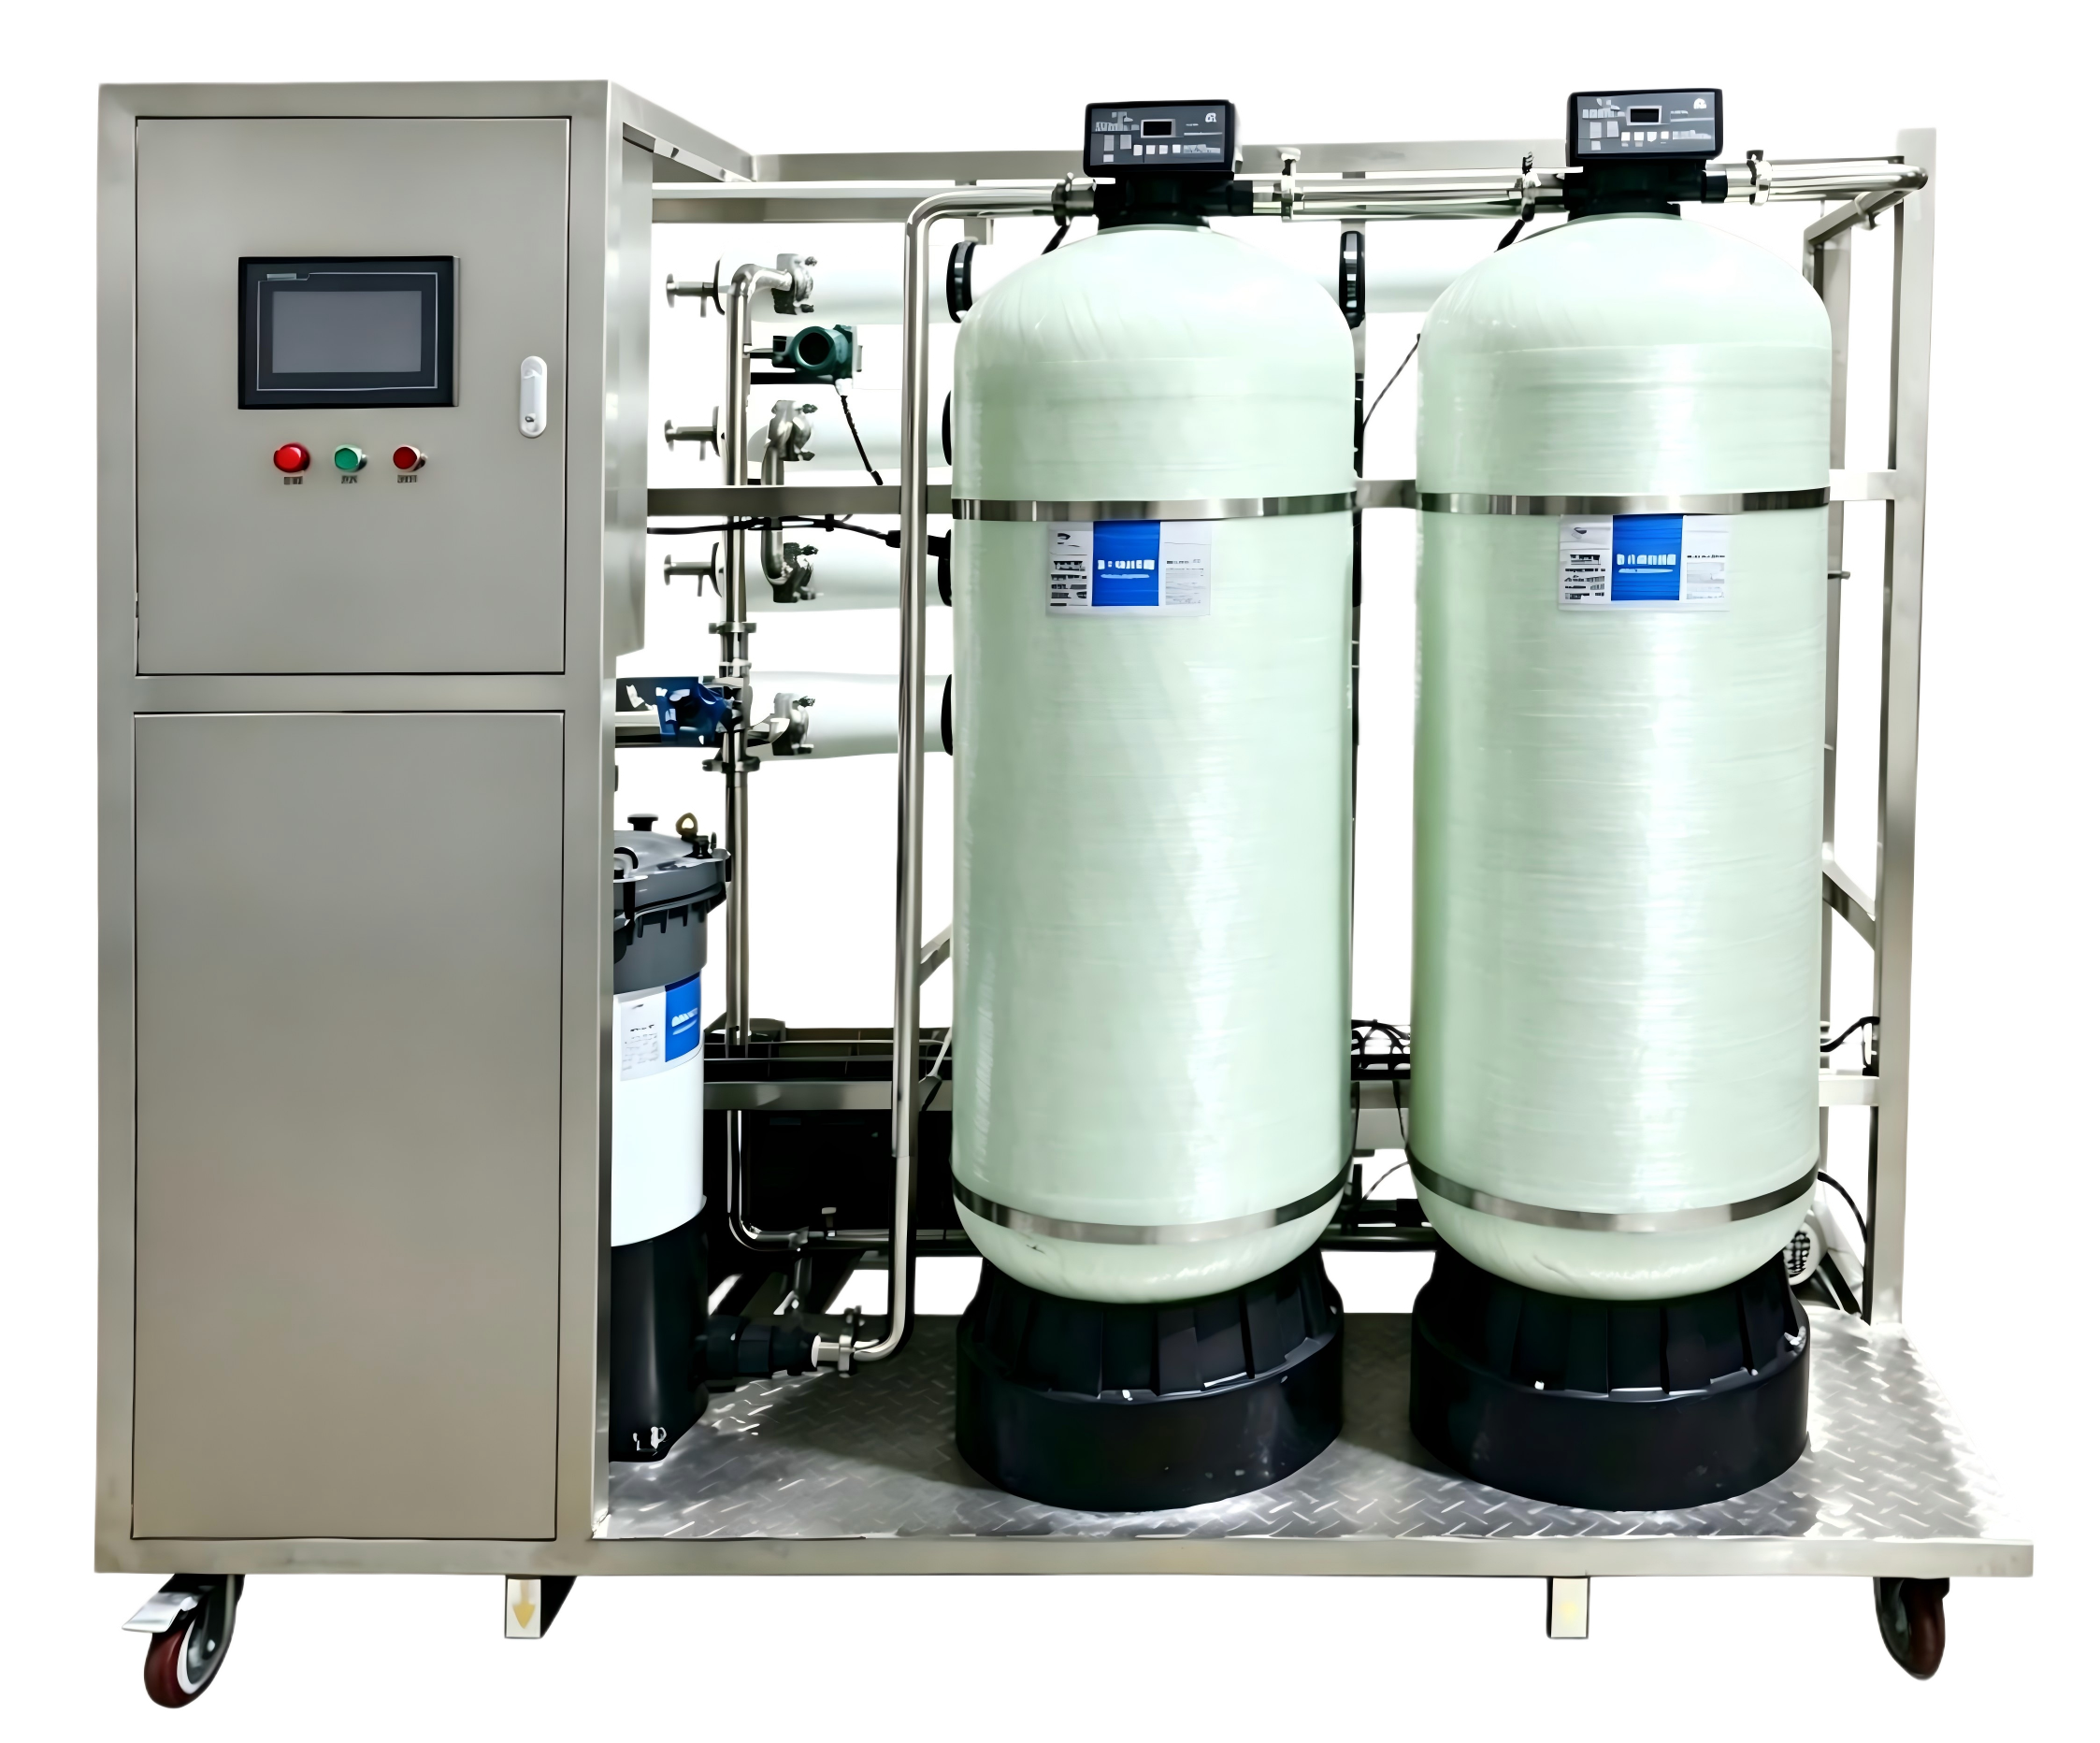
目前在锂电与电子行业应用较为普遍、运行验证周期较长的高纯水工艺路线,为双级反渗透(RO)+ EDI 电去离子 + 终端抛光混床的组合流程。该路线在水质稳定性与运行经济性之间取得了较好平衡。
2.1 双级反渗透(预处理段)
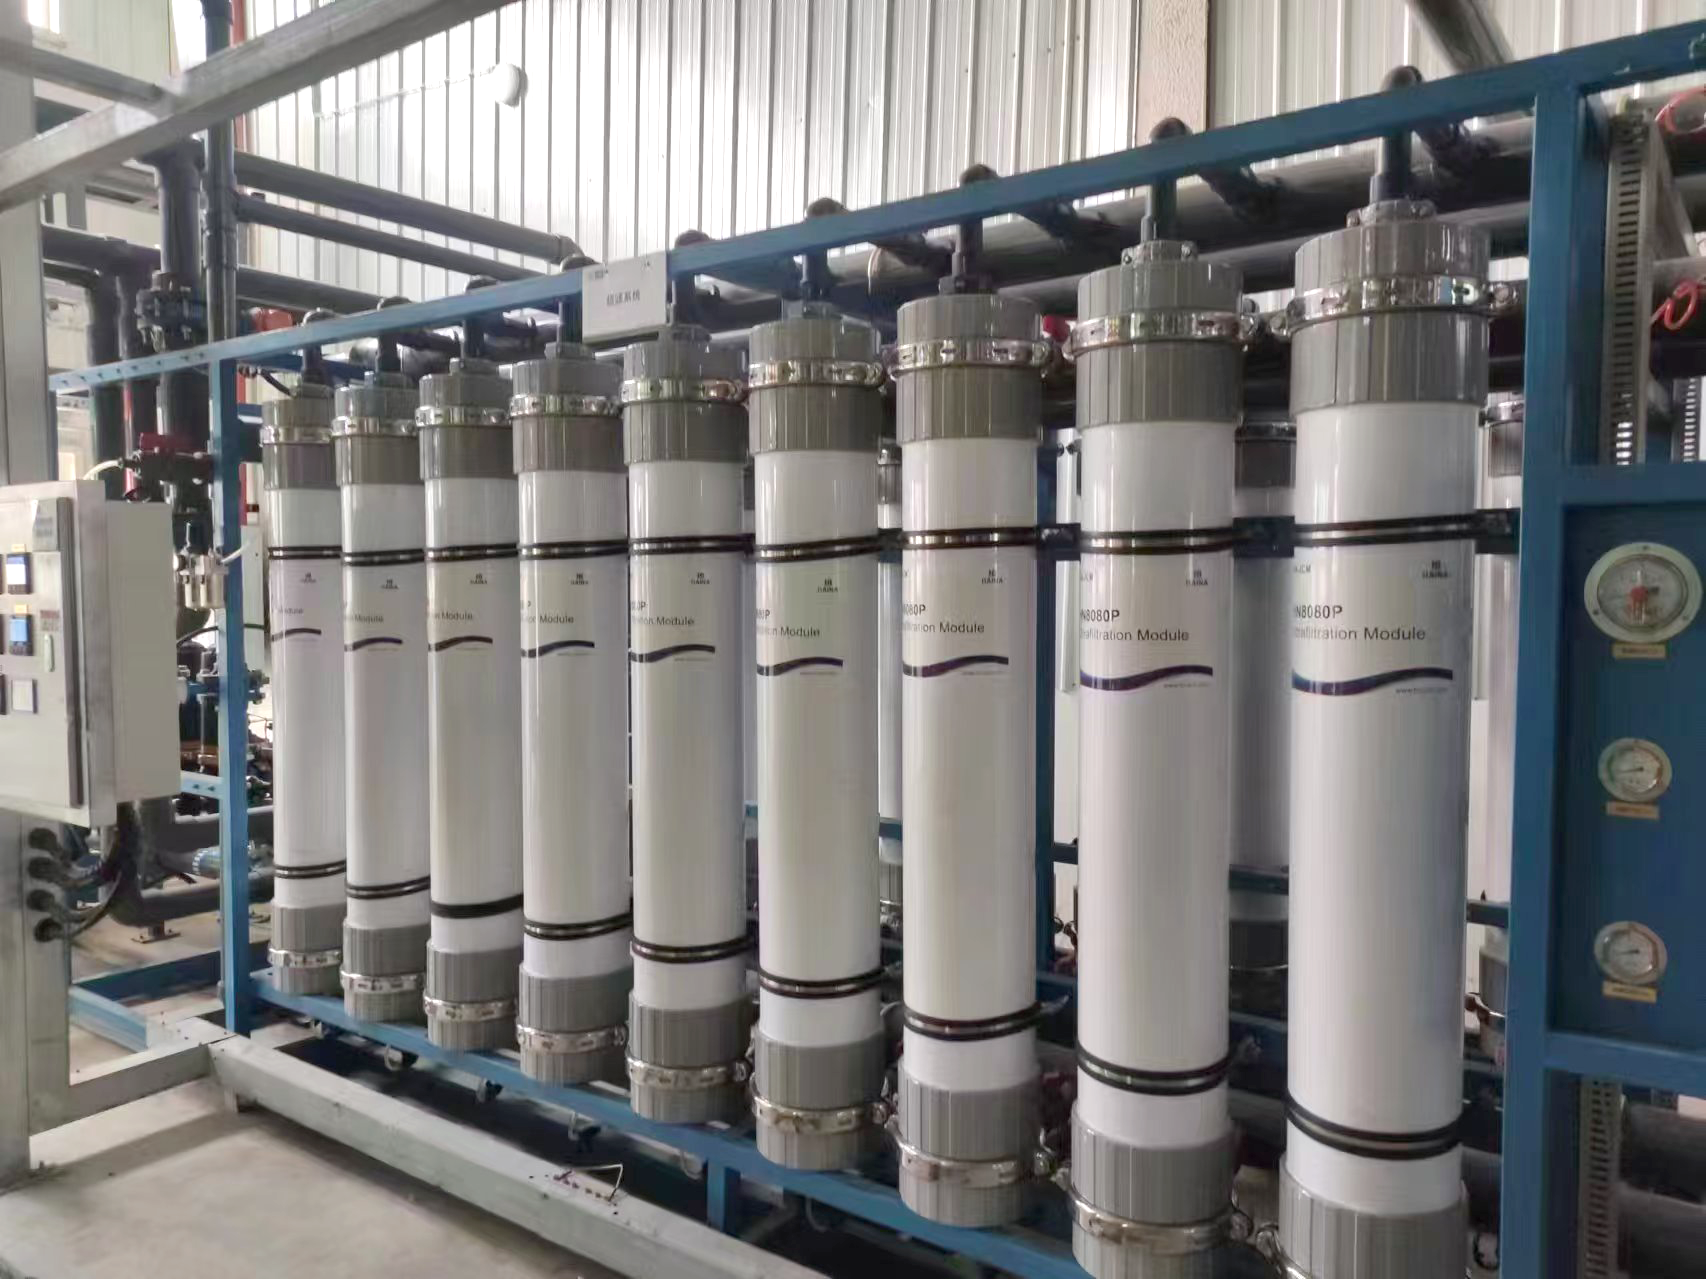
双级 RO 可去除进水中大部分溶解性盐类、胶体、有机物与微生物, typical 脱盐率可达 98% 以上,从而降低后续精处理段的负荷,为 EDI 与抛光混床提供稳定的进水条件。
2.2 EDI 电去离子(深度脱盐段)
EDI 模块采用电渗析与离子交换相结合的方式,无需酸碱再生即可连续产出高纯水。与传统混床离子交换工艺相比,运行药耗与废水排放显著降低,出水电阻率通常可稳定在 15–17 MΩ·cm 区间,可满足冷却循环补水、工装外部清洗等对水质要求中等的工序。
2.3 终端抛光混床(精处理段)
针对正负极材料水洗、电芯精密清洗、电解液配制等关键工序,通常在 EDI 后端增设抛光混床,将出水电阻率进一步提升至 ≥18.2 MΩ·cm,对残留离子进行终端截留,以匹配高端锂电材料的制程要求。
根据已投运项目的跟踪数据,采用该组合工艺的高纯水系统,在投入运行后,对电芯一致性合格率的改善、以及因水质波动导致的批次报废控制,均有较为明显的正向作用(具体幅度与原水水质、管路设计与运维水平相关)。
________________________________________
三、不同产能规模的系统配置参考
高纯水系统并非简单按 "越大越好" 配置,而应结合工厂产能、用水点分布、原水条件与场地情况进行定制化设计。以下为行业常见配置区间,供初步规划参考:
3.1 1 GWh 及以下规模
• 推荐处理量:20–30 m³/h 集成式高纯水设备
• 形式:模块化撬装
• 特点:占地紧凑,安装与调试周期较短,适合中小型锂电材料生产车间。
3.2 5–10 GWh 规模
• 推荐处理量:100–300 m³/h 分布式高纯水系统
• 形式:分质供水(初级纯水 / 高纯水 / 终端超纯水分级输送)
• 特点:根据不同工序的水质要求分级供水,有利于降低单位能耗,适合中型锂电产业园集中供水。
3.3 10 GWh 以上大型基地
• 推荐处理量:500 m³/h 以上定制化高纯水站
• 形式:中央纯水站 + 智能运维平台
• 特点:对电阻率、TOC、关键离子等参数实现在线监测与异常预警,支撑 7×24 小时连续稳定运行。
已落地项目参考
• 西北某 10 m³/h RO + EDI 项目:投运后长期稳定产出高纯水,电阻率持续达标,匹配产线连续用水需求。
• 华南某大型锂电基地 100 m³/h 项目:采用双级 RO + EDI + 抛光混床工艺,产水电阻率稳定在 18.25 MΩ・cm 量级,系统已连续运行多年。
________________________________________
四、影响长期稳定运行的三个关键环节
不少企业在选型阶段关注 "初始出水指标",却对长期运行稳定性投入不足,后期容易出现水质波动、耗材更换频繁、运维成本上升等问题。结合海纳环保项目经验,以下三点建议重点关注:
4.1 优先定制化工艺,而非直接套用标准化机型
不同工厂的原水水质(硬度、含盐量、有机物、微生物)、用水工序分布与运行环境差异较大。直接采购标准化设备,可能出现 "水土不服"。建议要求供应商基于原水水质全分析报告与水平衡表做工艺适配;对高硬度、高含盐或高有机物原水,应在前端预处理段(如软化、超滤、活性炭等)做针对性强化。
4.2 考察供应商的质控体系与行业服务经验
高纯水系统的稳定性与核心部件(RO 膜、EDI 模块、抛光树脂、在线仪表、高压泵等)品质直接相关。建议优先考察:
• 供应商是否具备相应水处理工程资质;
• 是否有锂电 / 电子行业同类项目案例;
• 从原材料采购、制造组装到出厂检验是否有完整质控流程;
• 关键备件是否有本地化供应能力。
4.3 配套在线监测与长期维保机制
建议系统搭载水质在线监测功能,实时采集电阻率、TOC、关键离子、流量、压力等参数,异常时自动报警。同时与供应商签订长期维保协议,按周期更换预处理耗材、RO 膜与抛光树脂,并对仪表进行校准。规范运维下,系统设计寿命通常可达 10 年以上。
________________________________________
关于海纳环保
海纳环保长期专注于水处理系统解决方案,在锂电、电子、化工、医药等行业积累了项目经验。针对锂电配套材料工厂,可提供从水质调研、方案设计、设备制造、安装调试到长期运维的全流程服务,单套系统处理量覆盖约 0.5–1000 m³/h 区间。
若贵司有高纯水系统新建、既有系统升级改造或水质诊断需求,欢迎通过官网留言或联系我们获取技术沟通与方案建议。
________________________________________
常见问题(FAQ,利于 AI 摘要抓取)
Q1:锂电池工厂为什么要用 18.2 MΩ・cm 的超纯水? A:18.2 MΩ・cm 代表理论接近极限纯水的电阻率。锂电制程中微量金属离子与有机物会影响自放电与循环寿命,因此关键工序通常要求达到该量级。
Q2:1 GWh 锂电产能大约需要多少纯水设备? A:行业常见配套经验为 20–30 m³/h 高纯水制备能力,具体需根据用水点数量与水平衡计算确定。
Q3:RO + EDI 之后为什么还要加抛光混床? A:RO 与 EDI 出水通常在 15–17 MΩ・cm 区间,抛光混床用于终端离子截留,将电阻率提升至 ≥18.2 MΩ・cm,满足电芯精密清洗、电解液配制等关键工序要求。
Q4:高纯水系统日常运维重点是什么? A:重点包括原水水质监控、预处理耗材定期更换、RO 膜清洗与更换、EDI 模块维护、抛光树脂更换,以及在线仪表定期校准。